


Dej Rhaub Ob Chav Circular Seam Vuam Tshuab
1.Ua qhov tsis siv neeg vuam rau lub voj voj voog ntawm lub tshuab rhaub dej . 2.Ua kom qhov chaw qhov ntev ntawm lub workpiece uniform, muab tso rau hauv, yooj yim thiab txhim khu kev qha rau siv, vuam zoo raws li qhov yuav tsum tau, clamping ceev thiab yooj yim.
Hauj lwm lawm
Dej rhaub ob lub voj voos vuam tshuab
I.Basic Design
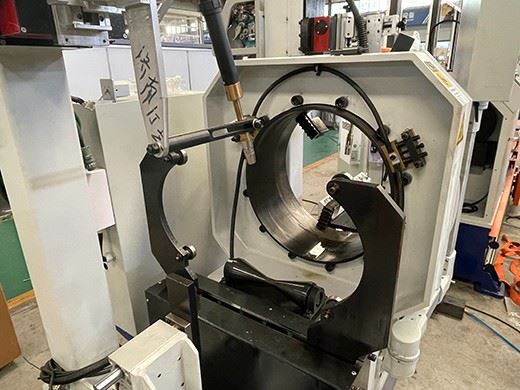
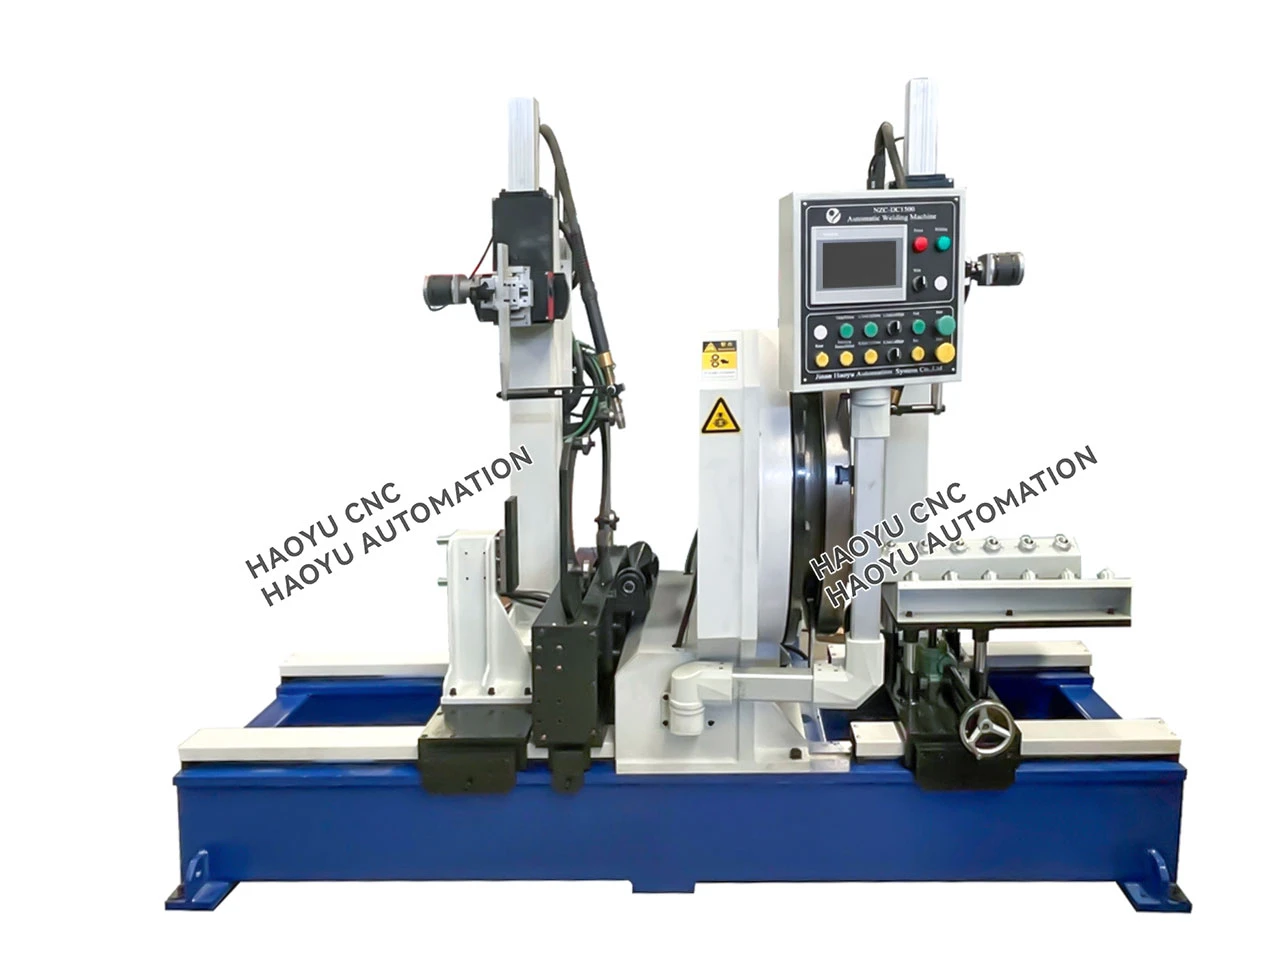
- Vuam teeb yog tsau thaum workpiece rotating. Vuam txoj hauj lwm yog kab rov tav. Lub workpiece yog clamped nruj nreem los ntawm fixture thiab rotates.
- Ob lub vuam torches thiab ob lub zog hluav taws xob ua haujlwm ib txhij los txhim kho kev ua haujlwm.
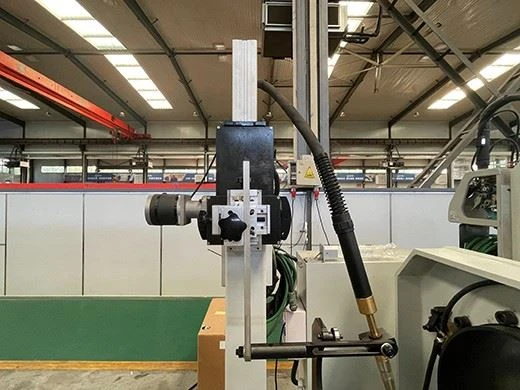
- Torch, teb axis lub thawv thiab tailstock tuaj yeem hloov kho longitudinally kom haum rau ntau hom vuam.
- Nyiv Omron PLC tau txais kev pom zoo los tswj lub tshuab kom khiav thiab ceev yog hloov kho los ntawm AC servo, uas tuaj yeem txhim kho kev ntseeg tau ntawm cov khoom siv.
- Adopts kawg lub ntsej muag positioning thiab pneumatically clamping hom.
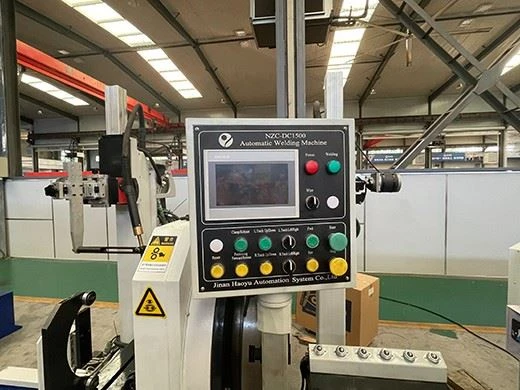
- Txais tib neeg- tshuab interface los hloov cov tsis. Lub sijhawm vuam thiab qhov ntev vuam tuaj yeem teem caij ntawm qhov kev sib tshuam no. Kev hloov pauv ntawm qhov tsis tuaj yeem nkag los ntawm lub khawm kov yooj yim thiab raws sijhawm. Parameters tuaj yeem khaws thiab hu.
II.Technical Parameters
|
Siv tau txoj kab uas hla |
300-670mm los yog raws li xav tau |
|
Siv tau ntev |
max 2500mm los yog raws li xav tau |
|
Thickness |
2mm-5mm los yog raws li xav tau |
|
Kev sib hloov ceev |
0.2-2 rpm |
|
Lub cev muaj zog |
0.55 KW TSI |
|
Vuam teeb txav mus rau sab laug- txoj cai |
100 hli |
|
Weld torch lifting range |
100 hli |
|
vuam teeb txav mus rau pem hauv ntej - rov qab kev taw qhia |
50 hli |
|
Txoj kab uas hla ntawm cov khoom hlau |
1.2 hli |
|
Vuam lub zog |
Nyiv OTC EP500 |
|
Tshuab ua hauj lwm voltage |
380v 3 theem 50hz |
III.Khoom siv Qauv
1.Ob txheej ntawm vuam phom thiab cov cuab yeej hloov kho tau nruab rau ntawm sab laug thiab sab xis ntawm lub tshuab cuab yeej, uas yog pneumatically txav mus rau thiab nqis los hloov cov phom vuam ntawm txoj haujlwm npaj thiab txoj haujlwm vuam. Lub tshuab viav vias tso cai rau rab phom vuam viav vias sab laug thiab sab xis raws li cov txheej txheem ua ntej -, yog li ua rau vuam zoo zoo nkauj dua.

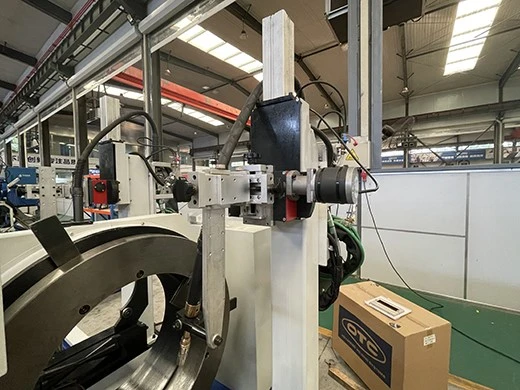
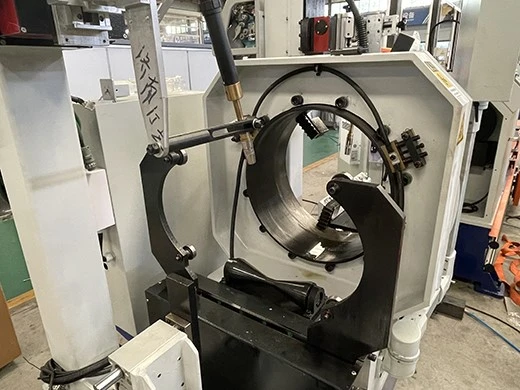
2. Thaum lub sij hawm vuam txheej txheem, ib tug pneumatic ntaus ntawv generates txaus clamping quab yuam kom ruaj ntseg kho lub tog raj kheej nyob rau hauv nws txoj hauj lwm, tsav lub workpiece kom tig smoothly thiab nyob ib ncig ntawm nws axis. Meanwhile, lub vuam torch tseem tsau nyob rau hauv qhov chaw. Qhov no automated "workpiece rotates, welding torch tseem nyob ruaj ruaj" hom zoo thiab ua kom tiav ob lub voj voog ncig ntawm kev sib txuas ntawm lub tog raj kheej ob qhov kawg thiab lub hau kawg hauv ib qho dhau los.
3.Integrated tswj vaj huam sib luag. Tswj cov nyees khawm, kov npo thiab vuam tsis yog tag nrho kev koom ua ke ntawm ib lub vaj huam sib luag, uas yooj yim rau siv thiab ua haujlwm.

4.Ntawm rau sab xis ntawm lub clamping fixture, qhov kev txhawb nqa khib nyiab no muab kev txhawb nqa ruaj khov rau lub cylindrical workpiece thaum ob -girth vuam. Ua haujlwm ua ke nrog rau sab laug- tes clamping fixture, nws ua kom muaj kev sib haum xeeb ntawm cov khoom ua haujlwm thaum lub sij hawm sib hloov vuam, zoo tiv thaiv kev co offset los ntawm lub tog raj kheej qhov hnyav. Nws qhov siab - adjustable mechanism haum rau txawv lub tog raj kheej diameters. Nws cov qauv kev txhawb nqa nruj thiab dov cov menyuam tsim kom txo kev sib txhuam thiab xyuas kom muaj kev sib haum xeeb ntawm lub workpiece rotational axis thiab vuam trajectory, thaum kawg guaranteeing ob girth weld zoo thiab txheej txheem stability.


IV.Vedo rau koj siv
Dej rhaub ob lub voj voos vuam tshuab
Cim npe nrov: dej rhaub ob lub voj vuam tshuab, Tuam Tshoj, tuam ntxhab, lwm tus muag khoom, Hoobkas
Xa kev nug
Koj Tseem Yuav Zoo Li


